
模具铣刀典型产品加工案例介绍
发布时间:
2022-08-04
现代模具的成形制造中,随着机械电子、汽车、家电等行业新产品美观度及功能要求的提高,越来越复杂的零件使模具的型面日趋复杂,自由曲面所占比例不断增加,这对模具加工技术提出了更高要求。由于模具结构复杂、精度要求高,不同部位的型面特征及材料有较大的差别,所使用的模具铣刀也不同,本文对模具铣刀典型加工案例粗略介绍。
现代模具的成形制造中,随着机械电子、汽车、家电等行业新产品美观度及功能要求的提高,越来越复杂的零件使模具的型面日趋复杂,自由曲面所占比例不断增加,这对模具加工技术提出了更高要求。由于模具结构复杂、精度要求高,不同部位的型面特征及材料有较大的差别,所使用的模具铣刀也不同,本文对模具铣刀典型加工案例粗略介绍。
(一)株洲钻石 XMR01 系列大进给铣刀
(1)应用领域。大进给铣刀在模具行业有广泛的应用,加工效率高于仿形刀具,其中使用四边形刀片的刀具主要用在平面铣削,W型刀片的刀具多用于型腔铣削。
(2)刀具特点
1)切削效率高,刀片小的安装主偏角减小了切削时产生的径向力,最大限度减小刀具振动,大幅度提高进给速度。
2)在大多数场合能替代传统的圆形刀片,较之圆形刀片有较小的主偏角和较宽的修光刃,能高效率地去除毛坯余量。
3)斜面加工、螺旋加工时,需要降低进给速度;钻削加工时,轴向进给量设在0.2mm/r以下,有长切屑飞出,注意安全;螺旋扩孔加工时,每周的背吃刀量不能超过最大背吃刀量ap;S型刀片还可进行插铣加工(见图4-93)。

图4-93 斜面、螺旋加工
4)刀片有Z型和S型2种;安装接口有直柄接口和带端键形式的套式接口。
(3)XMR01 系列铣刀特点说明。大进给刀具的特点就是将主切削力化解到轴向,极大减小径向分力,提高刀具的抗冲击性能,另外,这种结构在大悬伸铣削中也能有效的减少振动(见图4-94)。

图4-94 XMR01 系列铣刀
a)铣刀装配图 b)刀片 c)加工示意图
(4)XMR01系列刀具典型应用案例(加工模具)
1)客户名称:国内某模具制造厂。
2)零件名称:凹模。
3)加工材料:45钢。
4)冷却方式:干式。
5)加工方式:等高粗加工。
6)刀具:XMR01-063-A22-WP08-04,刀片:WPGT080615ZSR,刀片牌号:YBM351。
7)原用刀具:TXP08-63-22(国外某品牌),原用刀片:RB7025/XPKT08T516TR。
8)切削参数:vc=800r/min,ap=1.2mm,vf=4000mm/min。
9)试用结果:刀具加工180min,RB7025加工157min,切削性能优于该品牌进口刀具。
(5)XMR01系列刀具典型应用案例(加工锻钢)
1)客户名称:国内某重工机械公司。
2)零件名称:汽车油箱护板模具。
3)加工材料:55锻钢。
4)冷却方式:干式切削。
5)加工方式:平面铣削;螺旋插补加工。
6)预钻孔直径:φ45mm,切削直径:115mm,总加工深度:60mm。
7)刀具:XMR01-063-A22-WP08-04,刀片:WPGT080615ZSR,刀片牌号:YBG212 。
8)原用刀具:FCP05 X65.080AN-1(国外某品牌),刀片牌号:LC280TT(国外某品牌)。
9)切削参数:n=610r/min,vc=120m/min,ap=2mm,vf=1500~2000mm/min。
10)加工效果:面铣:刀具在试切加工中的表现良好,刀具配装刀片磨损小,无崩刃现象,刚性韧性好;螺旋插补铣:试切加工中表现较好,尤其在螺旋插补铣加工中表现突出,刀片磨损均匀,刚性韧性好。
11)在面铣和螺旋插补铣加工中试用的XMR刀具整体性能优于该品牌进口刀具。
(二)欧士机精加工球头模具铣刀
欧士机研发了可转位式精加工球头铣刀PFB(见图4-95),以应对模具行业不断发展的加工需求。PFB有3种不同的刀体类型可供选择,包括钢制刀体、短柄型硬质合金刀体以及长柄型硬质合金刀体,柄径尺寸φ8~φ32mm。

图4-95 球头铣刀PFB
同时刀片的材质也有4种可供选择,客户可根据具体的加工条件和加工材料,选择最适合的刀体和刀片,如表4-22、表4-23所示。
表4-22 刀片性能

表4-23 PFB具体加工效果

(三)山高快进给铣刀
采用快进给铣削加工方法的刀具主偏角较小,铣刀径向受力较小,轴向受力较大;因而加工过程中产生振动的风险较低,加工平稳。特别当刀具悬伸较长时,由于振动较小可以采用相对较高的切削参数。快进给加工刀具,主偏角小,背吃刀量较浅,但刃口参与切削的部分较长,因此刃口强度比较高。该加工方法,每齿进给量较大,走刀速度较快;有助于减少加工硬化的发生,以及减少切削热在刀体上的持续累积;因此其适合于高温合金等难加工材料的切削。
1.Jabro整硬快进给铣刀 用于小工件和小型腔的完美刀具系列(见图4-96)。JHF980适用于加工钢件、不锈钢、铸铁和超级合金。JHF180适用于加工淬硬钢。

图4-96 Jabro整硬快进给铣刀
2.Minimaster小魔王快进给铣刀 在φ8~φ12mm的范围,Jabro整硬立铣刀具有更好的刚性,因此应该选用于背吃刀量较小的应用场合。
Minimaster小魔王(见图4-97)提供很好的灵活性,每个直径都有不同的柄部形式,能为具体应用选择最佳的刀具长度。

图4-97 Minimaster小魔王快进给铣刀
3.R217/220.21凸三角系列快进给铣刀 固定刀片座系列,包含刀杆和刀盘式立铣刀刀体。适用于平面铣削、型腔铣削、螺旋插补铣削和插铣等应用。
R220.21:刀盘式立铣刀刀体。
R217.21:各种刀杆形式。
218.19刀片:包含4种不同的规格,能覆盖φ16~φ208mm的直径范围。宽泛的切削槽形和材质等级选择,适用于所有种类的材料(见图4-98)。
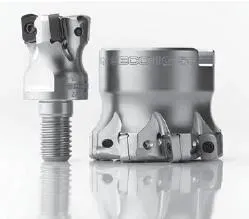
图4-98 R217/220.21凸三角系列快进给铣刀
4.SC12正方形快进给系列 SCET120630T刀片:6.35mm的厚度。刀片类型,其刀尖圆弧半径为 3.0 mm。主要用于工况稳定场合的重载粗加工应用。适用于当刀具相对于工件成卧式加工的铣削工序(见图4-99)。
图4-99 SC12正方形快进给系列
5.HF2、HF4系列快进给铣刀 L型刀片是新系列的小直径高进给刀具,旨在为现代CNC机床提供超高的生产率。大的刀片的横截面和厚度以提高强度,外圆弧可以防止切削刃微崩刀体与刀片“良好的动平衡设计”使得在型腔仿形铣削时排屑顺畅,特别是当使用长悬伸刀柄时。LO类型的双面刀片提供更高的加工效率和经济性。同时拥有相应的英寸制尺寸以及齐全的刀片材质等级和槽形,能覆盖包括淬硬钢、不锈钢、高温合金在内的宽范围材料(见图4-100)。

图4-100 HF2、HF4系列快进给铣刀
6.HF6双面凸三角系列 具有6个有效的切削刃口设计,ME13、M15、MD17三种槽形设计,结合不同的刀片材质,应用于不同的工件材料(见图4-101)。
图4-101 HF6双面凸三角系列
7.双面王快进给具有16个有效切削刃口的ON09系列 借助于其独特的刀片座设计,具有高的轴向和径向精度;提供更长的和可预测的刀具寿命;使用和双面王刀体相同的刀片R220.48-ON09(属于双面王面铣刀系列范围),16个有效刃口,提供出色的经济性;减少刀片库存量(与双面王刀体使用相同的刀片类型);表面具有镀镍涂层的刀体,提供更长的刀体使用寿命(见图4-102)。

图4-102 ON09系列
a)铣刀局部装配图 b)铣刀装配图
(四)泰珂洛铣刀
1. DoFeed大进给铣刀
(1)产品简介。DoFeed大进给铣刀(见图4-103)自推出以来,广泛的应用于模具、航空航天、发电等领域,适用于钢、不锈钢、铸铁、钛合金、镍基合金及淬火钢等材料的面铣、铣槽、型腔铣削、斜坡铣削、插铣及螺旋铣削的高效粗加工。

图4-103 DoFeed大进给铣刀
(2)产品特点。极具经济性的4个切削刃刀片设计,刀体带冷却孔设计可以保证排屑顺畅,低抗力几何结构设计确保无振动切削,EXN03铣刀适用于中小功率机床的高效加工,EXN06铣刀适用于中至大功率机床的高效加工,4种刀片材质可以满足各种材料的加工需求。
(3)应用实例
1)工件名称:航空结构件(见图4-104)。

图4-104 航空结构件
2)工件材料:钛合金。
3)应用:型腔铣削。
4)机床:MC加工中心,BT50强力刀柄。
5)切削液:水溶性。
6)刀杆:EXN03R025M25.0-05,刀片:LNMU06X5ZER-ML AH725。
7)切削参数:vc=40m/min,fz=0.7mm/z,vf=1790mm/min,ap=0.5mm。
8)切削效果:加工效率是原用刀具的3.3倍。
2.泰珂洛BallFinishNose高精度模具仿形铣刀
(1)产品简介。BallFinishNose高精度可转位式模具铣刀(见图4-105)采用独特的锁紧机构和全新的冷却输送系统设计,其成为模具行业加工的推荐使用刀具。非对称的刀片定位形状设计能保证牢靠的锁紧,该机构有助于实现良好的表面精度和长而稳定的刀具寿命。

图4-105 BallFinishNose高精度可转位式模具铣刀
(2)产品特点
1)非对称型刀片提高可转位刀片的重复定位精度,保证最小的跳动和高精度。
2)球头刀片和圆角刀片2种系列刀片可满足模具行业的加工需要。
3)高精度的球头刀片可以用于高精度3D加工。
4)刀片上有3个方向的通道可以为切削刃提供充足的切削液。
(3)应用实例
1)工件名称:汽车零件模具(见图4-106)。

图4-106 汽车零件模具
2)工件材料:SKD11(60HRC)。
3)应用:仿形加工。
4)机床:卧式加工中心,BT50刀柄。
5)切削液:内冷。
6)刀杆:EBFM20S20C220,刀片:ZFBM200R00-MJ AH710。
7)切削参数:vc=283m/min,fz=0.39mm/z,ap=0.15mm。
8)加工效果:刀具寿命提高1.3 倍。
(五)箭石铣刀
快速铣刀又叫做高进给铣刀,其原理是通过端齿的形状设计,减小铣刀的径向切削力,增加铣刀的轴向切削力,从而利用硬质合金抗压强度高的特性,来达到快速去除加工余量的目的,所以其相比普通铣刀,具有更大的悬伸长,更大的每齿切削量。
1.可换刀头式快速铣刀
(1)产品简介。可换刀头式立铣刀(见图4-107)是硬质合金铣刀发展的方向之一,很多世界顶级的刀具公司都有类似的产品推出,由于快速铣刀的特点,其对于加工深度不如普通铣刀敏感,因此可以加工悬伸较大的槽或面。规格:φ8mm、φ10mm、φ12mm、φ16mm、φ20mm和φ25mm。

图4-107 可换刀头式快速铣刀
a)铣刀及刀头 b)铣刀系列化
(2)产品特点
1)生产效率高,进给量可达1~1.6mm/r。
2)采用短锥加T形螺纹定位,连接可靠,定位精度高,同轴度≤0.015mm。
3)刀杆可以适用多种刀头。
4)成本低,磨损后换掉刀头即可。
5)最大加工深度可以达到6倍径以上。
(3)应用实例
1)零件:非自由曲面整体叶轮(见图4-108)。

图4-108 非自由曲面整体叶轮
a)叶轮工件 b)加工现场图
2)零件材料:FV520B。
3)零件尺寸:φ16mm快速铣刀粗铣叶轮流道槽。
4)加工参数:vc=100m/min,ap=1mm,ae=16mm,f=1.6mm/r。
5)加工寿命:连续加工90min。
2.YESTOOLS整体硬质合金快速铣刀
(1)产品简介。采用欧洲进口超细颗粒硬质合金棒料,配合适用的纳米级PVD涂层,严格的生产过程控制,严谨的刃口后处理程序,大大降低刃口崩损的可能性,使得采用高转速、高进给加工成为可能(见图4-109)。

图4-109 整体硬质合金快速铣刀
a)铣刀 b)铣刀仰视图
(2)产品特点
1)高生产效率。
2)高刚性,大芯径设计。
3)不等分齿间距减振设计,大悬伸、高进给下稳定加工。
4)顶级的TiAlN涂层,高耐磨性、低摩擦系数和高附着力的结合。
(3)应用实例
1)加工零件:某军用产品。
2)零件材质:42CrMo,调质280~300HBW。
3)刀具规格:φ10mm,加工深度50mm。
4)加工参数:vc=180m/min,ap=0.8mm,ae=10mm,f=1mm/r。
5)加工寿命:325m。
相关新闻